LANGUAGE
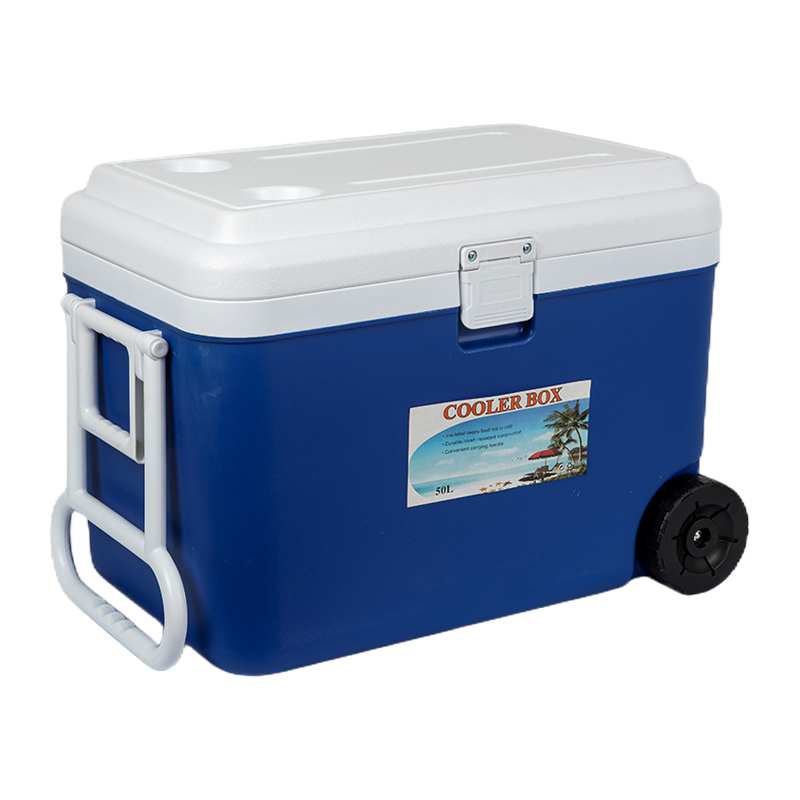
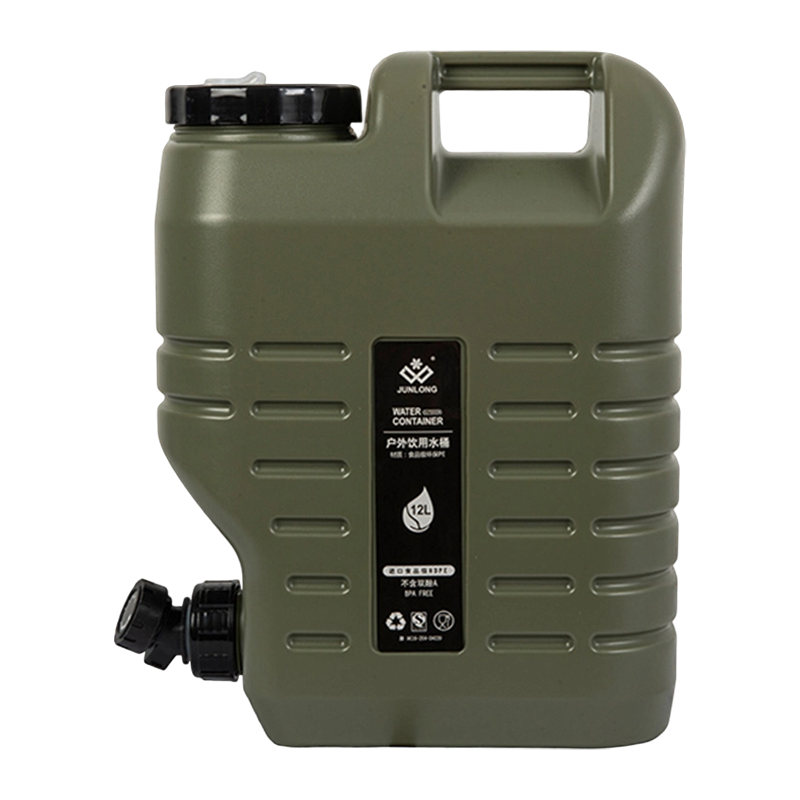
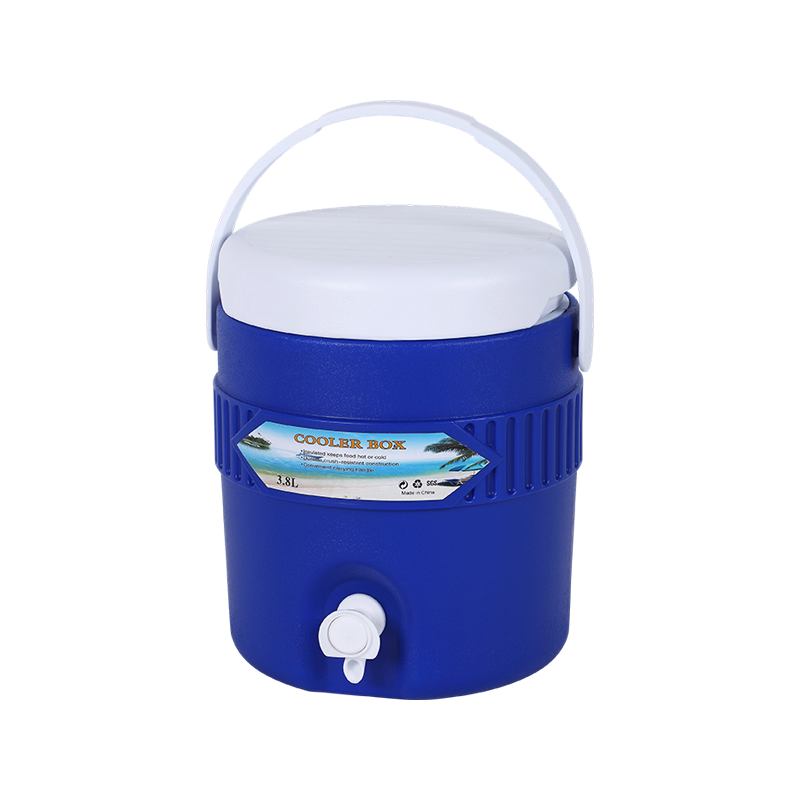
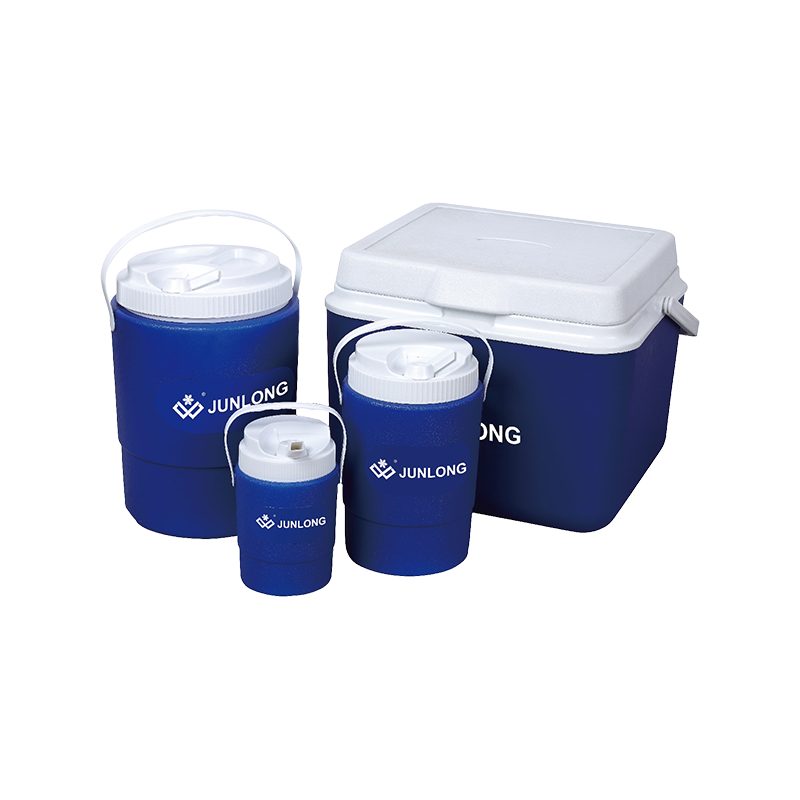
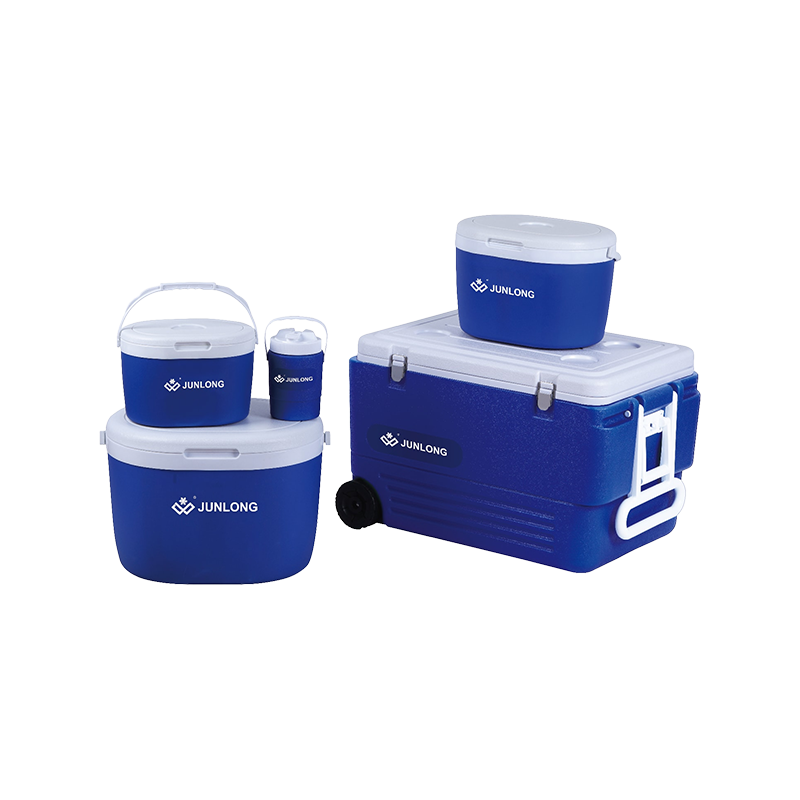
Mi különbözteti meg a megbízható gyártólétesítményt?
A közvetlen válasz a vásárlók számára, akik értékelik a Hűtődoboz gyár az, hogy az egyenletes kimeneti minőség három mérhető tényezőn múlik: falszerkezet-ellenőrzésen, tömítések és hézagok pontosságán, valamint minden gyártási tételen alkalmazott megismételhető vizsgálati eljárásokon. Egy olyan létesítmény, amely ezt a három tényezőt szorosan követi, hajlamos hűtőládákat, hűtőkannákat és kültéri víztartályokat szállítani sokkal egyenletesebb szigetelési teljesítménnyel és szerkezeti tartóssággal, mint a szemrevételezéssel. Ez közvetlenül a beszerzési csapatok számára fontos, mivel egyetlen inkonzisztens tétel alááshatja az egész termékcsalád megbízhatósági hírnevét.
Ez a cikk áttekinti a mért gyártási teljesítményadatokat, a szerkezeti összehasonlításokat és a gyakorlati beszerzési útmutatásokat, amelyek segítségével a vásárlók következetes, bizonyítékokon alapuló, nem pusztán marketingállítások alapján értékelhetik a hűtődobozgyárat, a hűtőkancsógyárat vagy a kültéri víztartálygyárat.
Alapvető termelési mutatók a gyártási konfigurációkban
Öt mérőszám számít leginkább a hűtődoboz-gyár vagy a hűtőkancsó-gyár gyártási konfigurációinak összehasonlításakor: méretkonzisztencia, szigetelés egyenletessége, szerkezeti szilárdság, tömítés megbízhatósága és hibaarány-szabályozás. Az alábbi vízszintes oszlopdiagram két elterjedt gyártási beállítást értékel ezekhez a mérőszámokhoz képest egy 0-100-as indexen, amely tipikus terepi teljesítménytartományokból épül fel: egy forgóformázáson alapuló gyártósort és egy fúvóformázáson alapuló gyártósort. A forgóformázó sor a szerkezeti szilárdság és a szigetelés egyenletessége tekintetében éri el a legmagasabb pontszámot, mivel az egyrészes habbal töltött felépítése elkerüli a gyenge varratokat, míg a fúvósín a méretkonzisztencia tekintetében versenyképes marad a nagyobb sebességgel gyártott vékonyabb falú tartályok esetében.
Ez az összehasonlítás azt mutatja, hogy a forgóformázáson alapuló megközelítés főként a szerkezeti szilárdságban és a szigetelés egyenletességében terjeszti ki előnyét, ami megmagyarázza, hogy a kültéri és kempingezésre szánt nagyobb teherbírású konténereknél gyakran ez a preferált módszer. A fúvósorok méretkonzisztenciájú éle hasznos kontextus azoknak a vásárlóknak, akik vékonyabb falú tartályokra koncentrálnak, amelyeket nagyobb áteresztőképességgel gyártanak. Egyik megközelítés sem univerzálisan jobb, így a megfelelő választás az adott termékcsaládtól és a tervezett végfelhasználástól függ.
A hibaarány trendjei a gyártási tételek méretében
A gyártási konzisztencia kulcsfontosságú mutatója az, hogy hogyan változik a hibaarány a tétel méretének növekedésével. Az alábbi vonaldiagram százalékos arányban követi nyomon a hibaarányt öt tételméret-szakaszban, a kis 100 egységes tételtől a nagy, 5000 egységes tételig, a konténergyártó sorok jellemző terepi adatai alapján. Fokozatos, szabályozott hanyatlás várható, ahogy a folyamatok stabilizálódnak, és az alkalmazottak ismétlődést szereznek egy adott gyártási cikluson, bár ennek az aránynak nem szabad élesen ingadoznia a szakaszok között, mivel az éles kilengések inkább következetlen folyamatszabályozásra utalnak, mint a tanulási görbe várható javulására.
A hibaarány durván csökken 4,1% 100 egységnél, 1,3% 5000 egységnél , egy fokozatos minta, amely a folyamat stabilizálását tükrözi, amikor a szerszámok, a személyzet és a vonalbeállítások teljesen kalibrálódnak egy adott termékfutáshoz. Ez a tendencia az egyik oka annak, hogy a nagyobb, jól bevált gyártósorok szilárd alapot kínálhatnak a vásárlóknak a teljes megrendelés során a kibocsátás konzisztenciájába vetett bizalomra. Az ilyen jellegű adatokat nyíltan nyomon követő és jelentett létesítmény világosabb képet ad a vásárlóknak arról, hogy mire számíthatnak a saját rendelési mennyiségükön.
Termékkategória elosztása a kombinált termelési létesítményben
Az ebbe a kategóriába tartozó termelési létesítmények egynél több terméksort gyártanak egy tető alatt, megosztva a szerszámokkal kapcsolatos ismereteket, a minőségi folyamatokat és az ellátási lánc kapcsolatait a terméktípusok között. Az alábbi függőleges oszlopdiagram a közös kategóriák közötti reprezentatív termelési részesedést mutatja egy kombinált kültéri hűtő- és víztároló létesítményben, összesített helyszíni adatok alapján. A hűtőládák képviselik a legnagyobb részesedést, ezt követik a hűtőkannák, az általános kültéri víztartályok és az egyéb kapcsolódó kültéri kiegészítők.
A hűtődobozok nagyjából a tipikus kombinált termelés 33%-a , tükrözve mind az egyéni kültéri felhasználók, mind pedig az a Hűtődoboz gyár . A hűtőkannák szorosan követik egymást, összhangban a dedikáltan irányított igényekkel Hűtőkancsók Factory vonalon, míg a szélesebb körű víztároló tételeket egy Kültéri víztartálygyár ki kell kerekíteni a teljes kibocsátás jelentős részét. Ez a fajta diverzifikált termelési bázis gyakran lehetővé teszi a létesítmény számára, hogy stabilabb szerszámhasználatot tartson fenn a szezonális keresletváltások során.
Forgóformázás versus fúvóformázó gyártósorok
A radardiagram segít megjeleníteni a kompromisszumot a forgóformázó gyártósor és a fúvóformázó gyártósor között egyidejűleg több dimenzióban. Az alábbi táblázat összehasonlítja a szerkezeti szilárdságot, a szigetelés egyenletességét, a gyártási sebességet, a szerszámok rugalmasságát és az anyaghatékonyságot. A forgóformázó sor tovább nyúlik a szerkezeti szilárdság és a szigetelés egyenletessége terén, mivel az egyfalú habtöltésű eljárás során elkerülhetők a varratok, amelyek gyengíthetik a tartályt, míg a fúvósín tovább nyúlik a gyártási sebességgel, mivel ciklusideje jellemzően rövidebb a vékonyabb falú alkatrészeknél.
Egyik gyártási módszer sem fed le minden dimenziót, megerősítve, hogy a megfelelő választás miért az adott termékcsaládtól és a rendelési követelményektől függ, nem pedig azt, hogy az egyik módszer egyetemesen jobb. A rotációs és fúvóformázási képességeket egy fedél alatt kínáló létesítmény nagyobb rugalmasságot biztosít a vásárlóknak, hogy egyetlen beszerzési kapcsolaton belül a gyártási módszert a terméktípushoz igazítsák.
Gyakorlati beszerzési útmutató terméktípusonként
A megfelelő gyártási partner kiválasztása a termék típusának, a várható rendelési mennyiségnek és a tervezett végfelhasználásnak a létesítmény tényleges folyamatképességéhez való illeszkedésével kezdődik. Az alábbi táblázat a gyakori beszerzési forgatókönyvekre vonatkozó gyakorlati útmutatásokat foglalja össze.
Forgatókönyv-alapú beszerzési referencia
| Termék típusa | Megfelelő eljárás | Ok |
|---|---|---|
| Nagy teherbírású kültéri hűtődobozok | Rotomoldás a hűtődobozok gyárán keresztül | A zökkenőmentes felépítés ellenáll az ütéseknek és a hőátadásnak |
| Szigetelt kemping vizes kancsók | Forgóformázás a Cooler Jugs Factory-n keresztül | Az egyenletes falvastagság támogatja a hőmérséklet megtartását |
| Könnyű általános víztároló | Fúvás a kültéri víztartálygyáron keresztül | Gyorsabb ciklusidők nagyobb volumenű rendeléseknél |
| Vegyes termékcsalád beszerzése | Kombinált képességű létesítmény | Egyetlen beszerzési kapcsolat a terméktípusok között |
A gyártási partner véglegesítése előtt néhány további ellenőrzés segít a konzisztens rendelési eredmények támogatásában:
- Ellenőrizze, hogy a falvastagság és a habsűrűség specifikációi megfelelnek-e a termék tervezett alkalmazásának.
- Kérje a mintaegységeket tömítések és kötések ellenőrzésére a teljes gyártási folyamat előtt.
- Ellenőrizze az ütésállóság és a szigetelési teljesítmény házon belüli vizsgálati eljárásait.
- Ellenőrizze a szerszámok és az öntőforma karbantartási ütemtervét, hogy megbizonyosodjon arról, hogy a teljesítmény az idő múlásával állandó.
- Tekintse át a csomagolási és logisztikai gyakorlatokat, hogy csökkentse a szállítási sérülések kockázatát a nagyobb megrendeléseknél.
Gyártási konzisztencia a megbízható konténerteljesítmény mögött
A korábban tárgyalt csökkenő hibaarány-görbe a formahőmérséklet, a ciklusidőzítés és az anyagadagolás következetes szabályozásától függ a gyártás minden szakaszában. E tényezők bármelyikének változása megváltoztathatja mind a méretkonzisztenciát, mind a kész tartály teljesítményének egyenletességét, miután elérte a végfelhasználót, ezért a szigorú folyamatfegyelem számít a gyártás során. Az automatizált folyamatfigyelés és a soron belüli minőségellenőrzés segít a termelési létesítmény stabil tartományon belüli teljesítésében a változó rendelési mennyiségek között, támogatva a cikkben hivatkozott helyszíni adatokat.
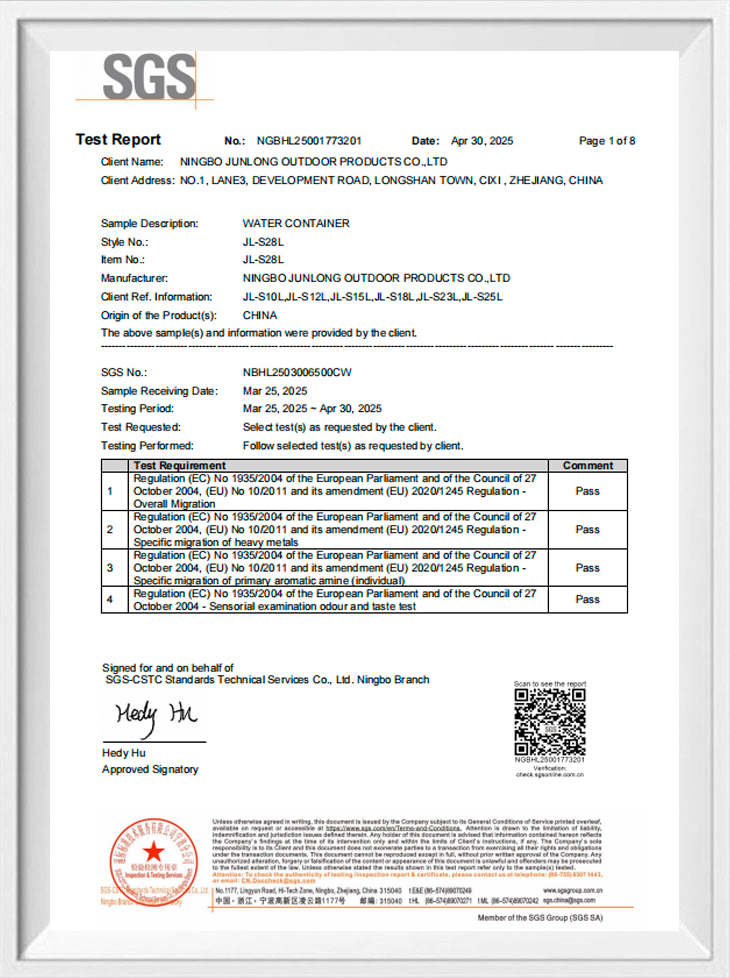
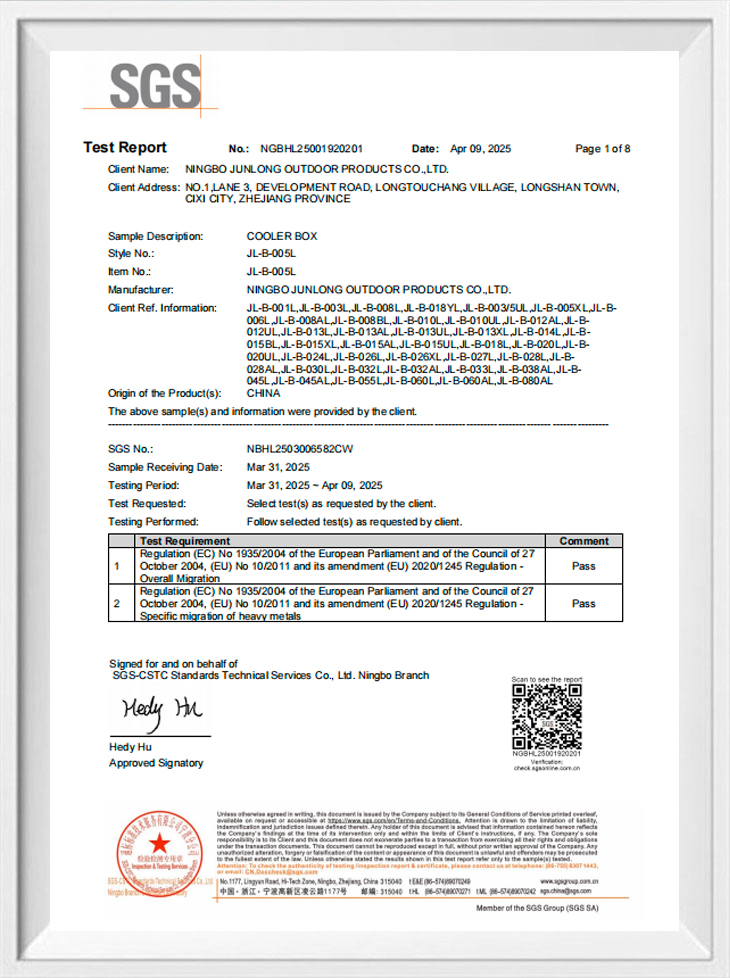
Az olyan szabványos minőségellenőrzési pontok, mint a tömítésnyomás-vizsgálat, a falvastagság-mintavétel és az ejtésvizsgálat, támogatják a korábban bemutatott trendeket. Azon vásárlók számára, akik egy hűtődobozgyárat, egy hűtőkancsógyárat vagy egy kültéri víztartálygyárat értékelnek, ezeknek a minőségellenőrzési pontoknak a gyártóval történő közvetlen megerősítése gyakran ugyanolyan értékes, mint a közzétett specifikációk áttekintése.
A Ningbo Junlong Outdoor Products Co., Ltd.-ről
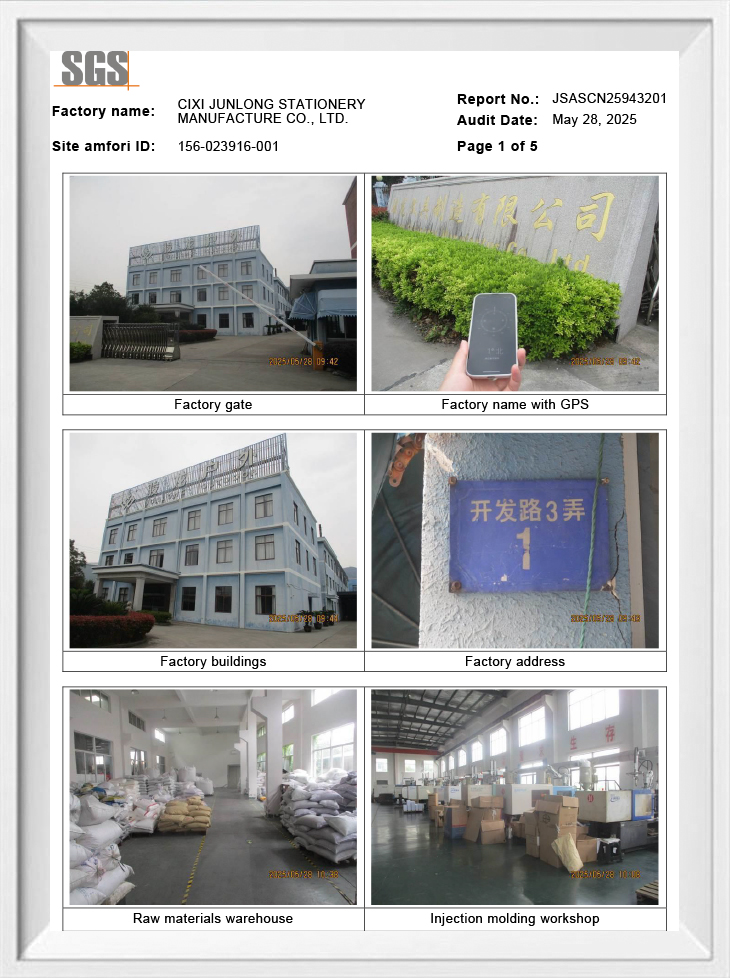
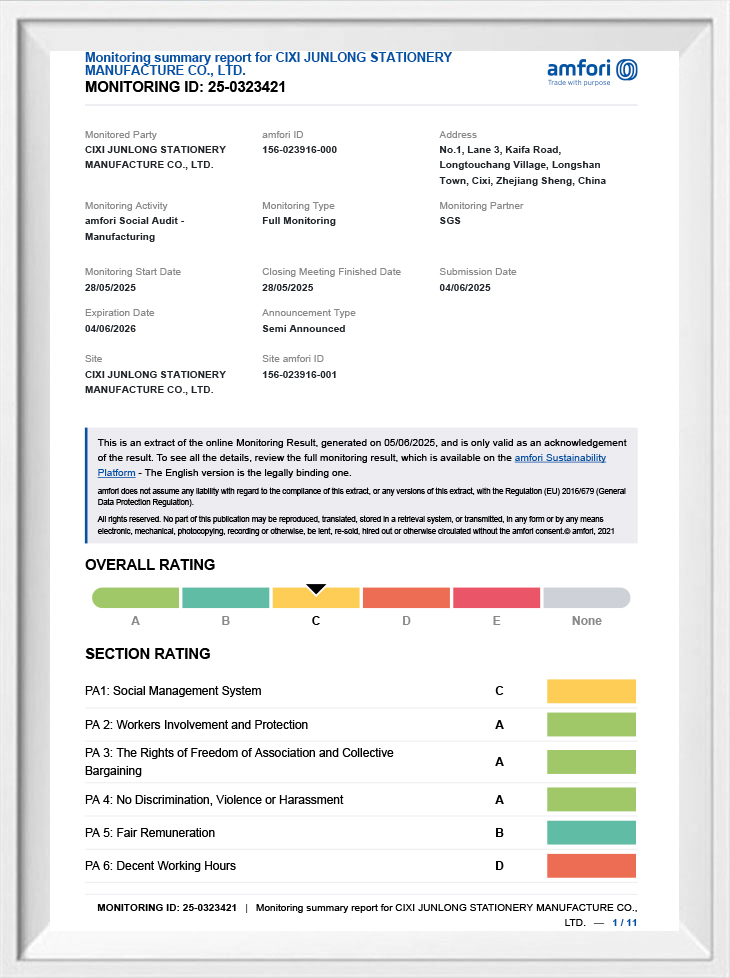
A Ningbo Junlong Outdoor Products Co., Ltd.-t 2000-ben alapították, és a ningboi Cixi városában található, amely a Jangce-delta fontos gyártási csomópontja, kényelmes szállítással és jól fejlett ipari ellátási lánccal. A vállalat a termékfejlesztést, a gyártást és az értékesítést integráló gyártó vállalat, amelynek középpontjában a kültéri hűtési és víztároló termékek állnak.
A hely, az ellátási lánchoz való hozzáférés és a házon belüli gyártási képesség ezen kombinációja támogatja a vállalat azon képességét, hogy ki tudja szolgálni a hűtődobozgyárból, a hűtőkancsógyárból vagy a kültéri víztartálygyártó sorból beszerző vásárlókat, akár egyéni kültéri használatra, akár nagyobb méretű elosztási igényekre.
Gyakran Ismételt Kérdések
1. kérdés: Milyen gyártási módszert használnak általában a nagy teherbírású hűtődobozokhoz?
1. válasz: A forgóformázást általában nagyobb teherbírású hűtődobozokhoz használják, mivel az egyrészes, habbal töltött felépítése elkerüli a varratokat, amelyek egyébként gyengíthetik a tartályt.
2. kérdés: Miért befolyásolja a tétel mérete a konténergyártás hibaarányát?
A2. válasz: A nagyobb tételek lehetővé teszik a szerszámok, a személyzet és a vonalbeállítások további stabilizálását a gyártási folyamat során, ami jellemzően fokozatosan alacsonyabb hibaarányt eredményez a kis kezdeti tételekhez képest.
3. kérdés: Egy létesítmény gyárthat-e együtt hűtődobozokat, hűtőkannákat és víztartályokat?
3. válasz: Igen, ebben a kategóriában sok létesítmény rendelkezik kombinált termelési kapacitással több kültéri hűtési és víztároló termékvonalon megosztott minőségi folyamatok mellett.
4. kérdés: Mit kell ellenőrizniük a vásárlóknak a gyártási partner véglegesítése előtt?
V4: A vásárlóknak át kell tekinteniük a falvastagságra vonatkozó előírásokat, mintaegységeket kell kérniük ellenőrzésre, és meg kell erősíteniük a házon belüli tesztelést és csomagolási gyakorlatot, mielőtt elköteleznék magukat a teljes megrendelés mellett.